

Za sva pitanja i povratne informacije kupaca, odgovorit ćemo strpljivo i pedantno.
Ova mjedena čahura s jednom prirubnicom visokih performansi posebno je dizajnirana za velike indu...
Zamislite stroj za tlačno lijevanje koji radi u tri smjene, šest dana u tjednu. Vodeće čahure u mehanizmu za preklop potrebno je podmazati svakih nekoliko sati, ali toplina omekšava mazivo i ulje kaplje na svježe izlivene dijelove. S vremenom se čahura neravnomjerno troši i cijela poluga se olabavi. Aluminijska brončana grafitna čahura to rješava ugradnjom čvrstog maziva izravno u nosivu stijenku. Zaključak je jednostavan: ako imate teški, spori spoj koji nitko ne može dosegnuti pištoljem za podmazivanje, ova kombinacija materijala jedan je od najpouzdanijih načina za produljenje vijeka trajanja.
Osnovni materijal je važniji nego što većina kupaca shvaća. Aluminijska bronca sadrži između 9% i 14% aluminija, obično s dodacima željeza i nikla. To daje leguri veću vlačnu čvrstoću, bolju otpornost na udarce i bolju otpornost na koroziju u usporedbi s običnom kositrom ili fosfornom broncom. U morskoj vodi, atmosferi kemijskih postrojenja ili okruženjima vrućeg valjanja, aluminijska brončana površina tvori stabilan, zaštitni sloj oksida koji je otporan na udubljenje i eroziju.
Grafit se zatim umeće u izbušene rupe u stijenci čahure, raspoređene u rešetkastom ili spiralnom uzorku. Kada se osovina okreće, mekani grafit se razmazuje po površini, stvarajući tanak, suhi film za podmazivanje. Film prati površinu osovine i održava nizak koeficijent trenja čak i kada je stroj tjednima bio u stanju mirovanja. Za razliku od masti ili ulja, grafit ne oksidira brzo na visokoj temperaturi i ne ispire se u prisutnosti vode ili pare.
U usporedbi s običnom brončanom čahurom koja ovisi o vanjskom dovodu ulja, aluminijska brončana grafitna čahura nudi tri praktične prednosti: eliminira svakodnevne zadatke podmazivanja, štiti osovinu od kontakta metala s metalom tijekom pokretanja i bolje podnosi trenutno preopterećenje jer grafitni film ostaje na mjestu.
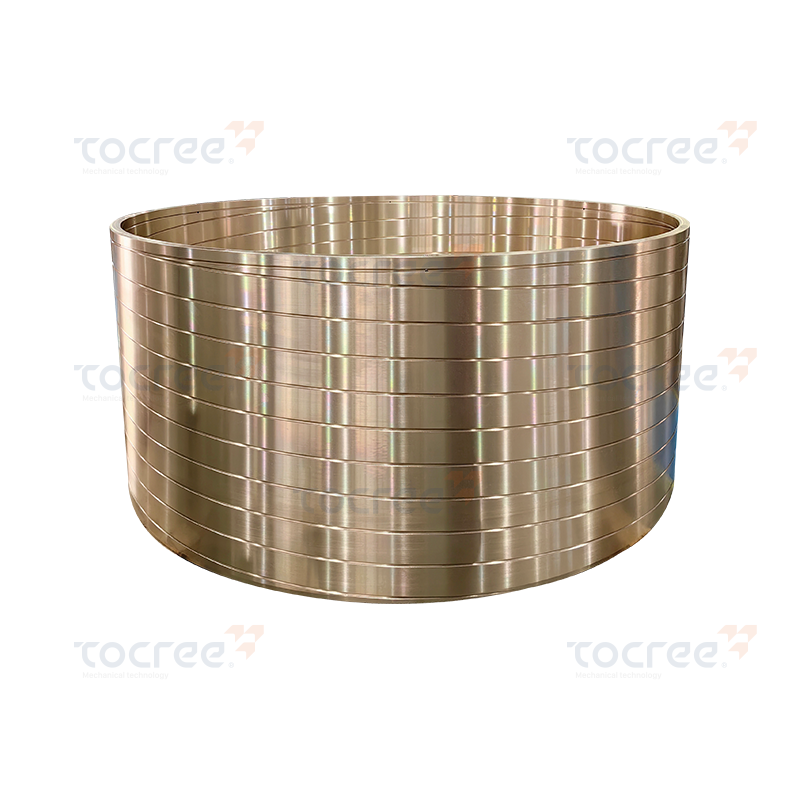 Kositrena brončana čahura s prilagođenim žljebovima za ulje za industrijsku upotrebu u teškim uvjetima Ova brončana čahura od centrifugalnog lijeva nudi visoku vlačnu čvrstoću, otpornost na trošenje i otpornost na koroziju. Prilagodljivi žljebovi za ulje i dobro istezanje čine ga prikladnim za zahtjevne industrijske primjene koje zahtijevaju izdržljivost i nosivost. Pogledajte proizvod →
| Područje izvedbe | Aluminijska brončana grafitna čahura | Obična brončana čahura |
|---|---|---|
| Metoda podmazivanja | Ugrađeni grafit kao čvrsto mazivo | Zahtijeva vanjsku mast ili ulje |
| Tipični raspon tvrdoće | HB 200–280, ovisno o kvaliteti | HB 60–120, ovisno o kvaliteti |
| Interval održavanja | Mjeseci ili godine bez ponovnog podmazivanja | Dnevno ili tjedno ponovno podmazivanje |
| Otpornost na koroziju | Izvrstan u vodi, solima i kiselinama | Dobar u suhom zraku, loš u agresivnim medijima |
| Najbolji raspon brzina | Niske do umjerene primjene s velikim opterećenjem | Od niske do visoke, s opskrbom uljem |
Najjači dokazi dolaze iz aplikacija gdje su zastoji skupi, a pristup radi održavanja otežan. u metalurški strojevi , vodeće čahure u vratima peći i regulatori valjaonice rade u prašini i zračećoj toplini. u brodski strojevi , ležajevi kormila i kućišta palubnih vitla suočavaju se s prskanjem slane vode i dugim razdobljima bez rada. Slični se uvjeti pojavljuju u opremi za bušenje nafte, vratima lijevka, raspršivačima kontejnera i preklopnim polugama strojeva za tlačno lijevanje.
Trebali biste razmotriti ovu vrstu čahure kada postoji nekoliko uvjeta istovremeno:
Kada su ovi kriteriji zadovoljeni, grafitni grm ne traje samo dulje; također poboljšava ukupnu pouzdanost sklopa. Kineski proizvođač s potpunom ljevaonicom bakrenog lijeva može proizvesti ove čahure s malim tolerancijama i dosljednom gustoćom grafitnog čepa, što je bitno za pouzdanu izvedbu.
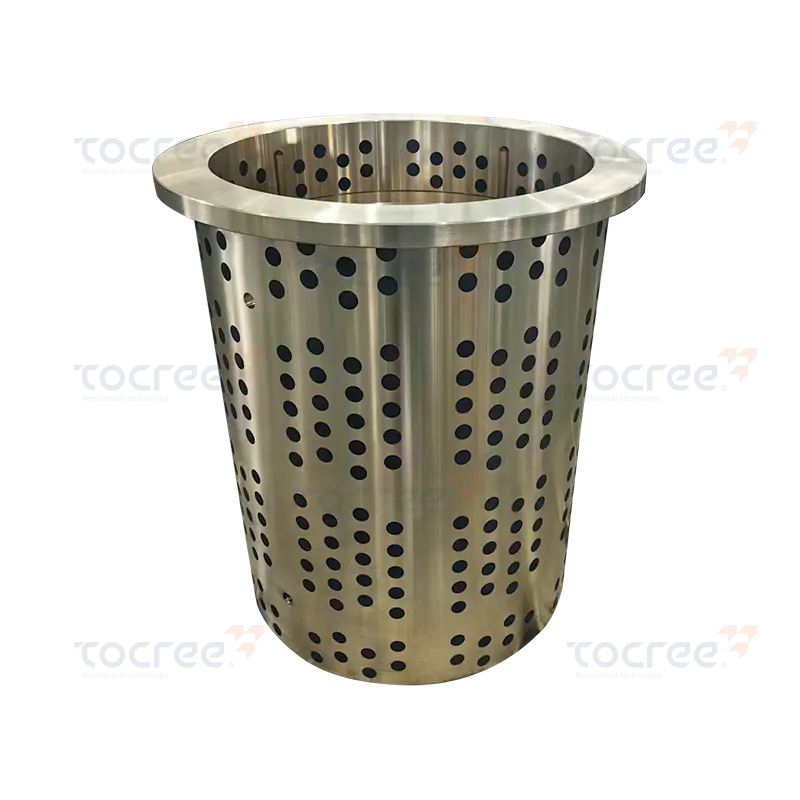 Samopodmazujuća mesingana čahura ugrađena grafitom za rad bez održavanja Ova mesingana čahura s jednom prirubnicom i ugrađenim grafitom osigurava kontinuirano podmazivanje bez vanjskog ulja, smanjujući održavanje i zastoje. Idealan je za aplikacije s malim brzinama i velikim opterećenjem u teško dostupnim ili teškim okruženjima. Pogledajte proizvod →
Odabir prave čahure počinje s kvalitetom legure. Za aluminijsku brončanu grafitnu čahuru, najčešći industrijski stupnjevi su C95400 (lijevani), C95500 i C95900 u sjevernoameričkoj praksi ili kineski stupnjevi kao što su ZCuAl9Fe4 i ZCuAl9Fe4Ni4Mn2. Svaki stupanj nudi različitu ravnotežu čvrstoće, otpornosti na trošenje i otpornosti na koroziju. Za velika udarna opterećenja sigurniji su tipovi koji sadrže nikal. Za usluge morske vode, visok sadržaj aluminija pruža bolju zaštitu od nakupljanja.
Tvrdoća je važna jer određuje koliko se dobro čahura odupire abrazivnom trošenju i rubnom opterećenju. Tvrdoću treba navesti zajedno s tvrdoćom osovine i radnim zazorom. Kod mnogih redizajna opreme, inženjeri traže tvrdoću čahure od HB 220-260 kada je osovina 45-55 HRC. Ako je osovina mekša, možda će i čahura morati biti mekša kako bi se izbjeglo agresivno trošenje površine osovine.
Grafitni raspored nije dekorativan. Ima izravan utjecaj na nosivost. Više čepova znači veću rezervu maziva, ali također smanjuju efektivnu površinu ležaja. U pravilu, ukupna površina grafita ne smije prelaziti 30-40% nosive površine. Za vrlo prljava okruženja, gruba rešetka s manje, ali većim čepovima obično radi bolje, jer je grafitni film deblji i sposobniji gurnuti onečišćenja u stranu.
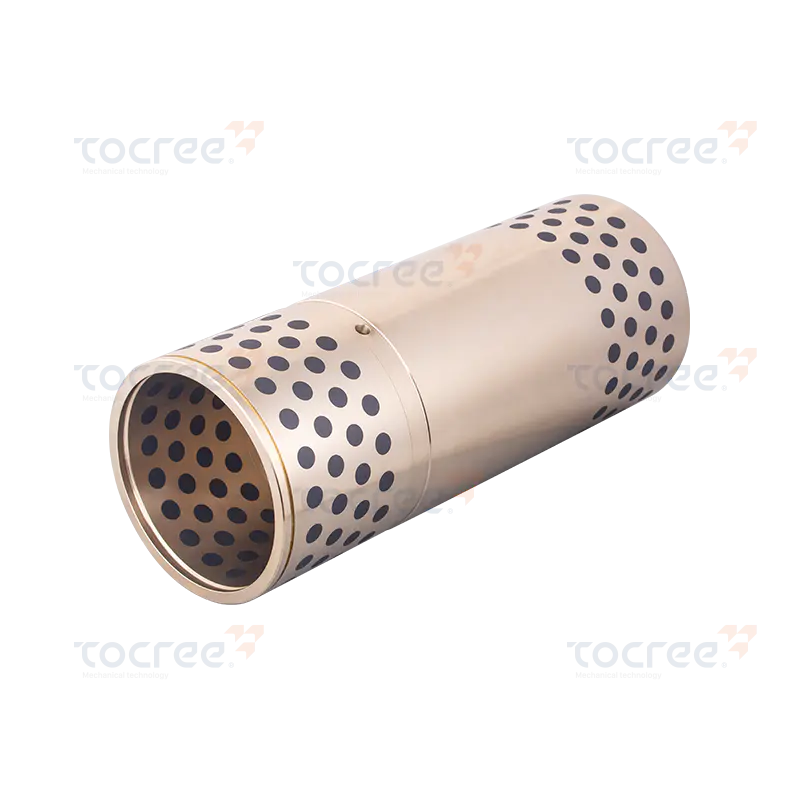 Aluminijska mesingana čahura s grafitnim umetcima za otpornost na onečišćenja Ova čvrsta samopodmazujuća čahura kombinira aluminijski mesing visoke čvrstoće s grafitnim čepovima, nudeći pouzdano podmazivanje i otpornost na onečišćenja. Prikladno za uvjete visoke temperature, velikog opterećenja i čestih ponovnih pokretanja u zahtjevnim industrijama. Pogledajte proizvod →
Većina aluminijskih brončanih grafitnih čahura ne kupuje se iz kataloga. Izrađuju se prema nacrtima jer proizvođači strojeva trebaju specifične uzorke rupa, prirubnice, žljebove za ulje ili čak razdvojene čahure. Pouzdan dobavljač trebao bi biti u mogućnosti nositi se s lijevanjem i preciznom strojnom obradom.
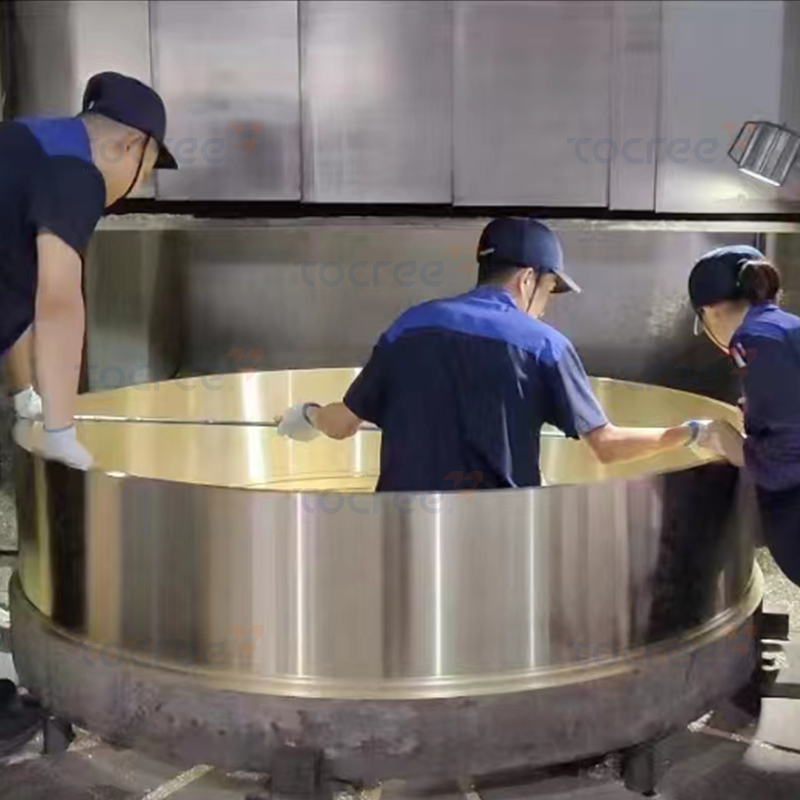
Jiashan Tocree Machinery Co., Ltd. kontrolira cijeli proces iz vlastite peći za taljenje bakra i strojeva za centrifugalno lijevanje. To znači da se osnovna legura proizvodi unutar tvrtke, grafitni čepovi se umeću, a konačni provrt i vanjski promjer strojno se obrađuju s malim tolerancijama. Tvrtka je izradila čahure promjera do 1,5–2 metra i bakrene klizne ploče do 4 metra duljine, tako da veliki i neobični dijelovi nisu problem. Radionica s konstantnom temperaturom služi za završnu obradu i mjerenje visoke točnosti.
Kada kontaktirate proizvođača, podijelite potpuni crtež s kritičnim dimenzijama, ocjenom legure koju očekujete i radnim uvjetima. Navedite očekivano radijalno opterećenje, brzinu vratila, temperaturu okoline i je li podmazivanje potpuno odsutno. Dobavljač tada može predložiti najbolju veličinu i uzorak grafitnog čepa, kao i preporučiti odgovarajući razmak kako bi se izbjeglo zaklapanje tijekom toplinskog širenja.
Budući da se tvrtka usredotočuje na nestandardne dijelove, može lijevati i obrađivati posebne oblike kao što su klizači u obliku slova L, režnjevi s navojem i zakrivljene habajuće ploče. Ova fleksibilnost je važna kada naknadno opremate postojeći stroj gdje standardna kataloška čahura ne odgovara geometriji kućišta.
Aluminijsku brončanu grafitnu čahuru i dalje je potrebno pažljivo namjestiti. Prije utiskivanja očistite provrt čahure i osovinu. Upotrijebite blagi interferentni spoj na vanjskom promjeru, obično H7/p6 ili slično, ovisno o kućištu. Iskosite vodeći rub čahure kako biste spriječili struganje tijekom sastavljanja. Ne udarajte izravno po grafitnim čepovima; koristite rukav ili prešu za ravnomjernu primjenu sile.
Nakon ugradnje, početno uhodavanje pomaže formiranju filma za prijenos grafita na osovini. Ako je osovina nova i hrapavost površine je iznad Ra 0,8 µm, glatkije nije bolje. Zapravo, umjerena hrapavost od oko Ra 0,4–0,8 µm daje grafitu nešto u što se može ugraditi. Nemojte nanositi jaku mast na grafitnu površinu; mast može blokirati oslobađanje grafita i smanjiti učinak samopodmazivanja.
Provjerite čahuru nakon prvog mjeseca rada. Potražite tamno sive trake na osovini, koje pokazuju da se grafit ispravno prenosi. Bilo kakve brazde ili svijetle, polirane točke na osovini mogu značiti da su grafitni čepovi istrošeni ili da je zazor pretijesan. U normalnom radu, čahura bi trebala raditi tiho bez vanjskog podmazivanja.
Aluminijske brončane grafitne čahure nisu univerzalno rješenje za svaki ležaj, ali teško ih je nadmašiti za teške spojeve koji se sporo kreću u teškim uvjetima. Uklanjaju najčešći uzrok preranog kvara: čovjek koji je zaboravio podmazati. Spajanjem aluminijske brončane matrice otporne na koroziju s konstruiranim rasporedom grafitnih čepova, dobivate komponentu koja preživljava godine napornog rada gotovo bez pažnje.
Ako mijenjate čahuru, izmjerite pokvareni dio, potvrdite leguru i tvrdoću i zatražite od dobavljača da strojno izradi zamjenu s istim grafitnim uzorkom. Kada je pristajanje ispravno i grafit pravilno ugrađen, nova čahura će se isplatiti smanjenjem planiranih sati održavanja.
Ova mjedena čahura s jednom prirubnicom visokih performansi posebno je dizajnirana za velike indu...

Čvrsti samopodmazujući klizač u obliku slova L izrađen je ugradnjom krutog grafitnog maziva visok...
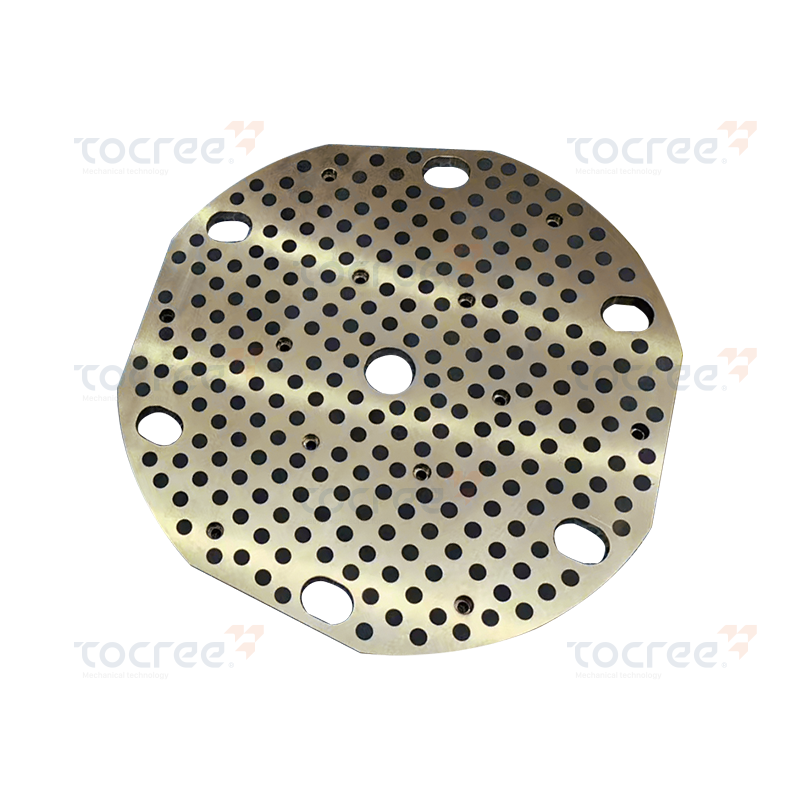
Grafitna brtva na bazi bakra izrađena je od visokokvalitetne legure bakra i cinka kao osnovnog ma...
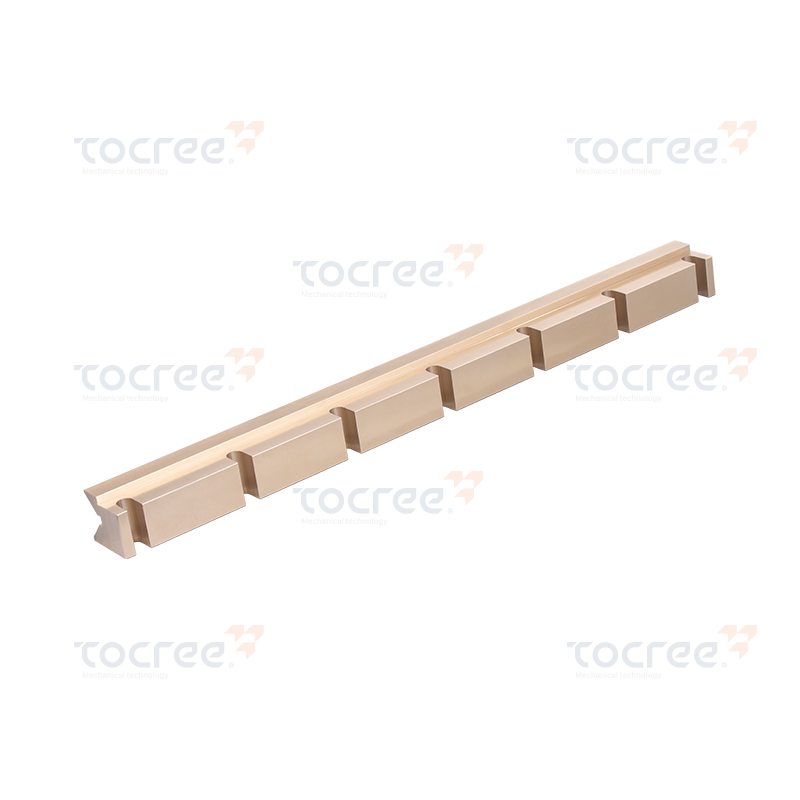
Ovaj klizač posebnog oblika na bazi bakra posebno je dizajniran za industrijske primjene visokih ...
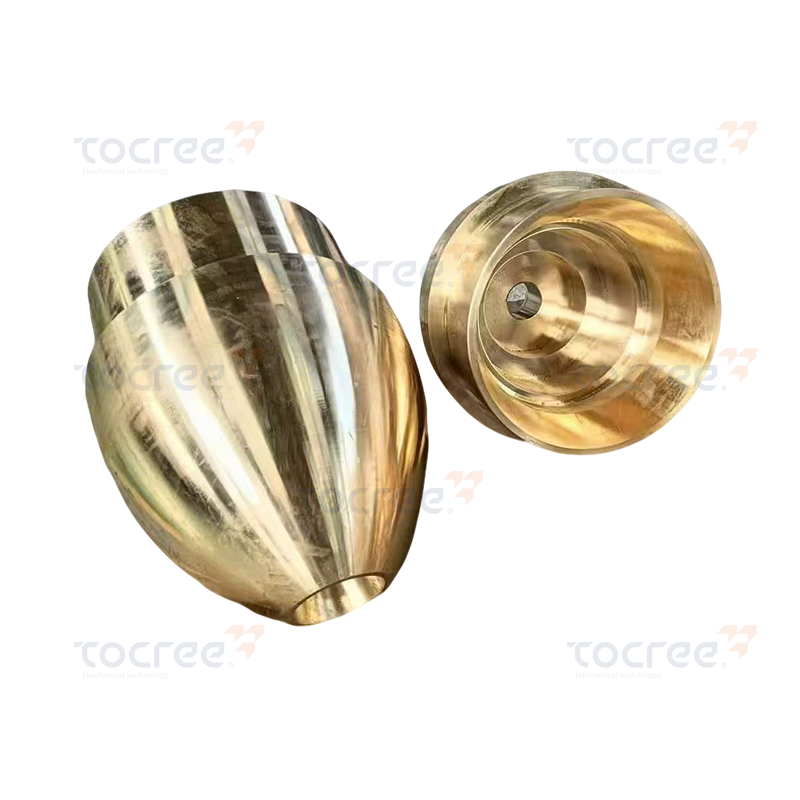
Ova ravna čahura izrađena je od legure aluminijske bronce kao osnovnog materijala. Prema zahtjevi...
Struktura materijala: Lijevani aluminijski mesing CuZn25Al6Fe3Mn3, s grafitnim umetkom. ...
Autorska prava © 2025 Jiashan Tocree Machinery Co., Ltd. Sva prava pridržana.
Prilagođeni dijelovi strojeva od legura bakra
